제품 정의
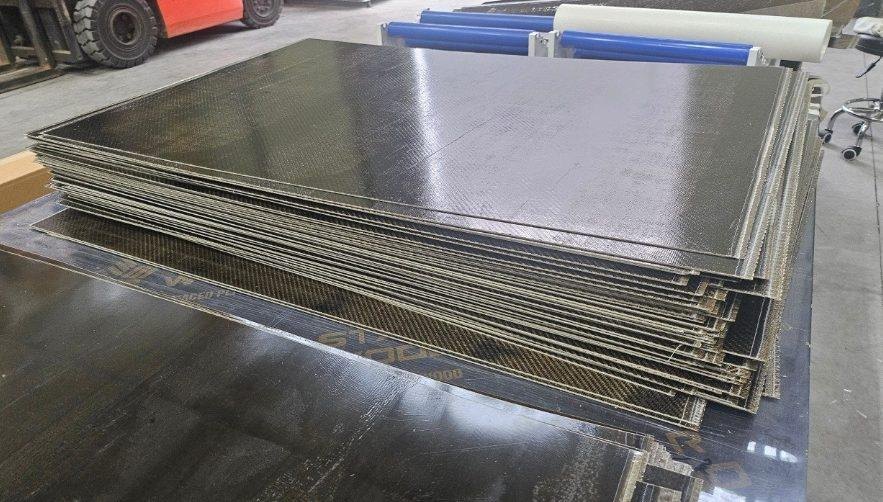
다층 열가소성 직물 Prepreg를 가열·압밀·냉각한 구조용 평판 중간재입니다. 소재선정과 적층설계를 시제품 개발로 연결합니다.
 EN
다층 열가소성 직물 Prepreg를 가열·압밀·냉각한 구조용 평판 중간재입니다. 소재선정과 적층설계를 시제품 개발로 연결합니다.
THERMOPLASTIC ADVANTAGES
시효 관리 부담 감소 · 짧은 후속 성형공정 · 연속생산과 자동화
| 비교 항목 | CARO 열가소성 Prepreg / Laminate | 일반적인 열경화성 Prepreg / Laminate |
|---|---|---|
| 보관·시효 | 중합 완료된 고체 Prepreg로 냉장·냉동 보관 불필요. 미경화 수지의 경화 진행에 따른 시효 제한이 없습니다. | 미경화 Prepreg는 수지에 따라 보관기한·상온 작업시간 관리와 냉장·냉동 보관이 필요합니다. 경화 완료 Laminate에는 같은 미경화 시효 개념이 적용되지 않습니다. |
| 후속 성형 원리 | 이미 중합된 소재를 가열 → 압밀·성형 → 냉각합니다. 이 단계에서 별도 수지 경화 반응을 기다리지 않습니다. | Prepreg 적층 후 수지의 화학적 경화가 필요하며, 경화 조건에 따라 후경화가 포함될 수 있습니다. |
| 공정시간 | 후속 성형에서 경화 대기 단계를 줄여 짧은 성형 사이클을 설계할 수 있습니다. 실제 시간은 두께·가열·냉각 조건에 따라 정합니다. | 경화 시간과 경우에 따라 후경화 시간이 필요합니다. 속경화 열경화성 제품도 있어 시간 비교는 공정별로 확인합니다. |
| 연속생산·양산성 | 롤 Prepreg의 연속 투입과 CCM Laminate 제조, 자동 절단 및 프레스 자동화로 반복 생산을 연결합니다. | 경화 조건과 소재 작업시간을 생산계획에 반영해야 합니다. 열경화성도 자동화·연속생산·양산 공정으로 구성할 수 있습니다. |
| 재고와 취급 | 냉장·냉동 설비 및 해동 공정 부담을 줄이고, tack-free 상태로 보관·투입·적층을 연결합니다. | Prepreg 사양에 따라 저온 물류, 해동 및 상온 노출시간 관리가 필요합니다. 경화 Laminate는 별도 취급 조건을 따릅니다. |
| 두꺼운 적층 | 가열압밀 단계에서 경화 발열을 제어할 필요가 없습니다. 두꺼운 판재는 별도 프레스에서 열전달·압력·냉각 조건을 검토합니다. | 경화 발열과 열전달을 고려해 경화 조건을 설계합니다. 두꺼운 판재 제작도 가능하나 공정 제어가 중요합니다. |
| 성형 후 변경 | 소재와 구조에 적합한 조건에서 재가열·재성형을 검토할 수 있습니다. | 경화된 수지는 다시 가열해 열가소성처럼 재성형하기 어렵습니다. |
| 재활용 | 열가소성 수지의 특성을 활용한 재가공·재활용 경로를 검토할 수 있습니다. | 경화된 가교 구조로 인해 재용융이 어렵고, 별도의 재활용 방법이 필요합니다. |
시효 설명은 이미 중합된 CARO 제품에 해당하며, 제조 전 액상 Elium® 수지의 보관기한과는 구분됩니다. 장기 보관 시에도 습기·오염·자외선·열 노출을 관리합니다. 보증 보관기간 및 정량적인 사이클·생산량: [ ]. 비교는 일반 원리이며 개별 수지와 공정 조건에 따라 달라집니다.
KEY FEATURES & BENEFITS
다층 Prepreg를 압밀한 판재로 공급해 고객의 후속 성형과 구조부품 개발에 연결합니다.
1,000 mm 폭 CCM에서 연속생산하며 길이 설정 절단과 필요시 좁은 폭 커팅을 지원합니다. 두꺼운 판재는 별도 프레스에서 검토합니다.
섬유 보강과 적층설계를 통해 무게를 줄이면서 필요한 강도와 강성을 확보하는 구조를 설계할 수 있습니다.
열가소성 수지의 특성을 활용해 적절한 가열 조건에서 후속 성형과 재성형을 검토할 수 있습니다.
섬유·수지·적층 구조를 조합해 충격과 손상에 대한 요구를 반영할 수 있습니다. 적용 제품의 성능은 시험으로 확인합니다.
사용 환경에 맞는 수지와 구조를 선정해 화학물질 노출 및 온도 조건에 대한 적합성을 검토합니다.
열가소성 소재를 바탕으로 재활용·재가공 및 수리 방식을 검토할 수 있습니다. 적용 방법은 제품 구조와 조건에 따라 정합니다.
이미 중합된 Prepreg를 가열·압밀하는 공정으로 제품을 제작하며, 연속 압밀과 프레스 성형에 연결할 수 있습니다.
Carbon·Basalt·Glass 소재와 평직·능직, 두께와 적층 구조를 제품의 용도에 맞춰 검토합니다.
소재 사용량과 적층 구조, 제조공정·자동화를 함께 검토해 개발 및 생산 비용의 효율을 높이고자 합니다.
실제 성능과 효과는 소재·적층·성형 조건 및 사용 환경에 따라 달라집니다. 수치와 비교 성능은 제품별 시험자료가 확보된 후 반영합니다.
CCM 폭은 1,000 mm이며 일반적인 두께 검토 범위는 0.2–3.0 mm입니다. 현재 실제 생산한 최대 두께는 2.0 mm입니다. 고객이 요구하는 길이를 설정해 자동 절단하고, 필요시 좁은 폭으로 커팅해 공급할 수 있습니다.
15 mm·20 mm 등 두꺼운 판재는 고객 요구에 따라 별도 프레스에서 가열압밀로 검토합니다. 연속생산은 언와인더 수량과 적층 수의 제한을 받습니다. 적층 방향을 회전시키는 구조는 별도 프레스 공정으로 검토하며 CCM 연속생산으로 제공하지 않습니다.
이미 중합된 열가소성 Prepreg의 가열압밀 단계는 열경화성 수지의 경화 반응과 구분됩니다. 두꺼운 판재의 실제 조건은 열전달·압력·냉각을 함께 검토합니다. 인장·굴곡·전단 강도: [ ]. 표준 공급에 홀·윤곽 가공은 포함하지 않습니다.
CCM LAMINATE SPECIFICATIONS
| 항목 | 규격·확인 상태 |
|---|---|
| 제조 폭 | 1,000 mm |
| 일반 두께 범위 | 0.2–3.0 mm · 고객 사양과 공정 조건 검토 |
| 현재 실제 생산 최대 두께 | 2.0 mm · 설비의 절대 한계와 구분 |
| 적층 공급 | 8-roll unwinder · 추가 확장 가능 설계 |
| 공급 길이 | 고객 요구 길이 설정 → 자동 절단 |
| 좁은 폭 공급 | 필요시 좁은 폭으로 커팅하여 공급 |
| 연속 이송·생산 속도 | 기준 1 m/min · 실제 운전 속도는 소재·두께·가열·냉각 조건에 따라 조정 |
| 치수 허용차 | 두께·폭·길이: [ ] |
| 두꺼운 맞춤 판재 | 15 mm·20 mm 등은 별도 프레스 가열압밀 · CCM 연속생산 규격과 구분 |
근거: 사용자 확인 및 CCM 장비구축보고서. 보고서 16쪽의 6-ply 시운전에서는 두께 1.8–2.0 mm를 측정했습니다. 이 수치는 해당 시운전 결과이며 전체 제품의 공통 허용차가 아닙니다.